Принципы и типы автоматических конвейеров
Автоматические конвейеры выполняют функцию перемещения грузов вдоль технологических линий, обеспечивая непрерывность процессов и синхронность операций без постоянного участия человека. В типичной системе они связывают участки загрузки и разгрузки, объединяя стазовые заготовки, комплектующие и готовую продукцию в едином потоке. Конвейеры различаются по конструкции и способу движения, что влияет на применимость в условиях ограниченного пространства, зафиксированных форм объектов и требований к скорости.
При выборе конструкции учитывают форму, размер и вес перемещаемых предметов, а также требования к устойчивости к механическим воздействиям и к уровню шума. Для изделий с нестандартной геометрией применяют модульные или цепные решения, которые способны адаптироваться к смене ассортимента. Энергопотребление зависит от скорости движения и загруженности, поэтому проектирование часто предполагает режимы экономии и возможность плавной регулировки параметров.
Безопасность оператора и надежность линии достигаются за счет корректной настройки защитных систем и регулярного технического обслуживания.
| Тип конвейера | Основные характеристики | Тип нагрузки и область применения | Пример параметров |
|---|---|---|---|
| Ленточный | Гибкая лента, приводной барабан, поддерживающие ролики | Плоские грузы, штучная или мелкоштучная продукция | Ширина ленты 200–1200 мм; скорость 0.5–1.5 м/с |
| Роликовый | Секция из неподвижных опорных роликов; минимальная деформация груза | Небольшие или средние коробки, контейнеры | Скорость 0.3–0.8 м/с; длина и шаг зависят от загрузки |
| Модульный | Секционные платформы, быстро соединяемые элементы | Разноформатные изделия, сортировка и подача | Секции 400–600 мм; скорость 0.4–1.2 м/с |
| Цепной | Цепи с грузовыми цепями или лопатками | Грузы нестандартной формы, требующие фиксации | Скорость 0.2–0.6 м/с; высокая грузоподъемность |
- Учитывать возможность роста пропускной способности за счёт увеличения скорости, ширины или количества секций.
- Определять требования к пространству и высоте размещения узлов конвейера, включая зоны разгрузки.
- Оценивать совместимость с датчиками безопасности и системами управления производством.
- Определить целевые характеристики: максимальная нагрузка, требуемая пропускная способность, габариты объектов и условия эксплуатации.
- Выбрать тип конвейера по форме перевозимого груза и требуемой точности размещения.
- Разработать схему управления и интеграции с существующими системами учёта и планирования.
Основные типы конвейеров: ленточный, роликовый, модульный, цепной
Ленточные конвейеры используют непрерывную ленту, которая образует рабочую поверхность для перемещения плоских грузов. Варианты ширины ленты позволяют нам автоматический гардероб купить подобрать оптимальный размер под форму и вес предметов. В рамках garment-сектора ленточные конструкции применяют главным образом для подачи одежды на участки обработки и сборки, когда важна плавность перемещения и минимальная деформация изделий.
Роликовые конвейеры состоят из последовательности опорных роликов, на которые укладывается груз. Такой тип удобен для коротких маршрутов и зон погрузки/разгрузки, где нужен простое обслуживание и быстрая замена секций. Модульные конвейеры представляют собой сборку из взаимозаменяемых секций, что обеспечивает гибкость при перераспределении участков линии и адаптацию к сменам ассортимента. Цепные конвейеры применяют там, где требуется удержание формы и фиксированная подача крупных предметов, а также для труднодоступных зон и наклонных участков.
Ключевые параметры: пропускная способность, скорость, грузоподъемность
Пропускная способность конвейера характеризуется количеством грузов, которое может пройти через участок за единицу времени и обычно выражается в единицах массы или числа изделий в час. Она зависит от скорости перемещения, ширины транспортной поверхности и организации подачи/разгрузки. При скорости 1 м/с и ширине ленты около 0,6 м типичная пропускная способность может достигать порядка 1000–2000 единиц в час в условиях стандартной подачи.
Сама скорость движения оказывает прямое влияние на сроки обработки и общую эффективность линии. Рост скорости без изменения остальных параметров увеличивает динамические нагрузки и требования к точке фиксации, датчикам и приводам. Грузоподъемность конвейера определяется прочностью рамы, типом привода и способом крепления элементов, что особенно важно для устройств, перемещающих крупные изделия или изделия в контейнерах.
Гардеробные системы в автоматизированных линиях
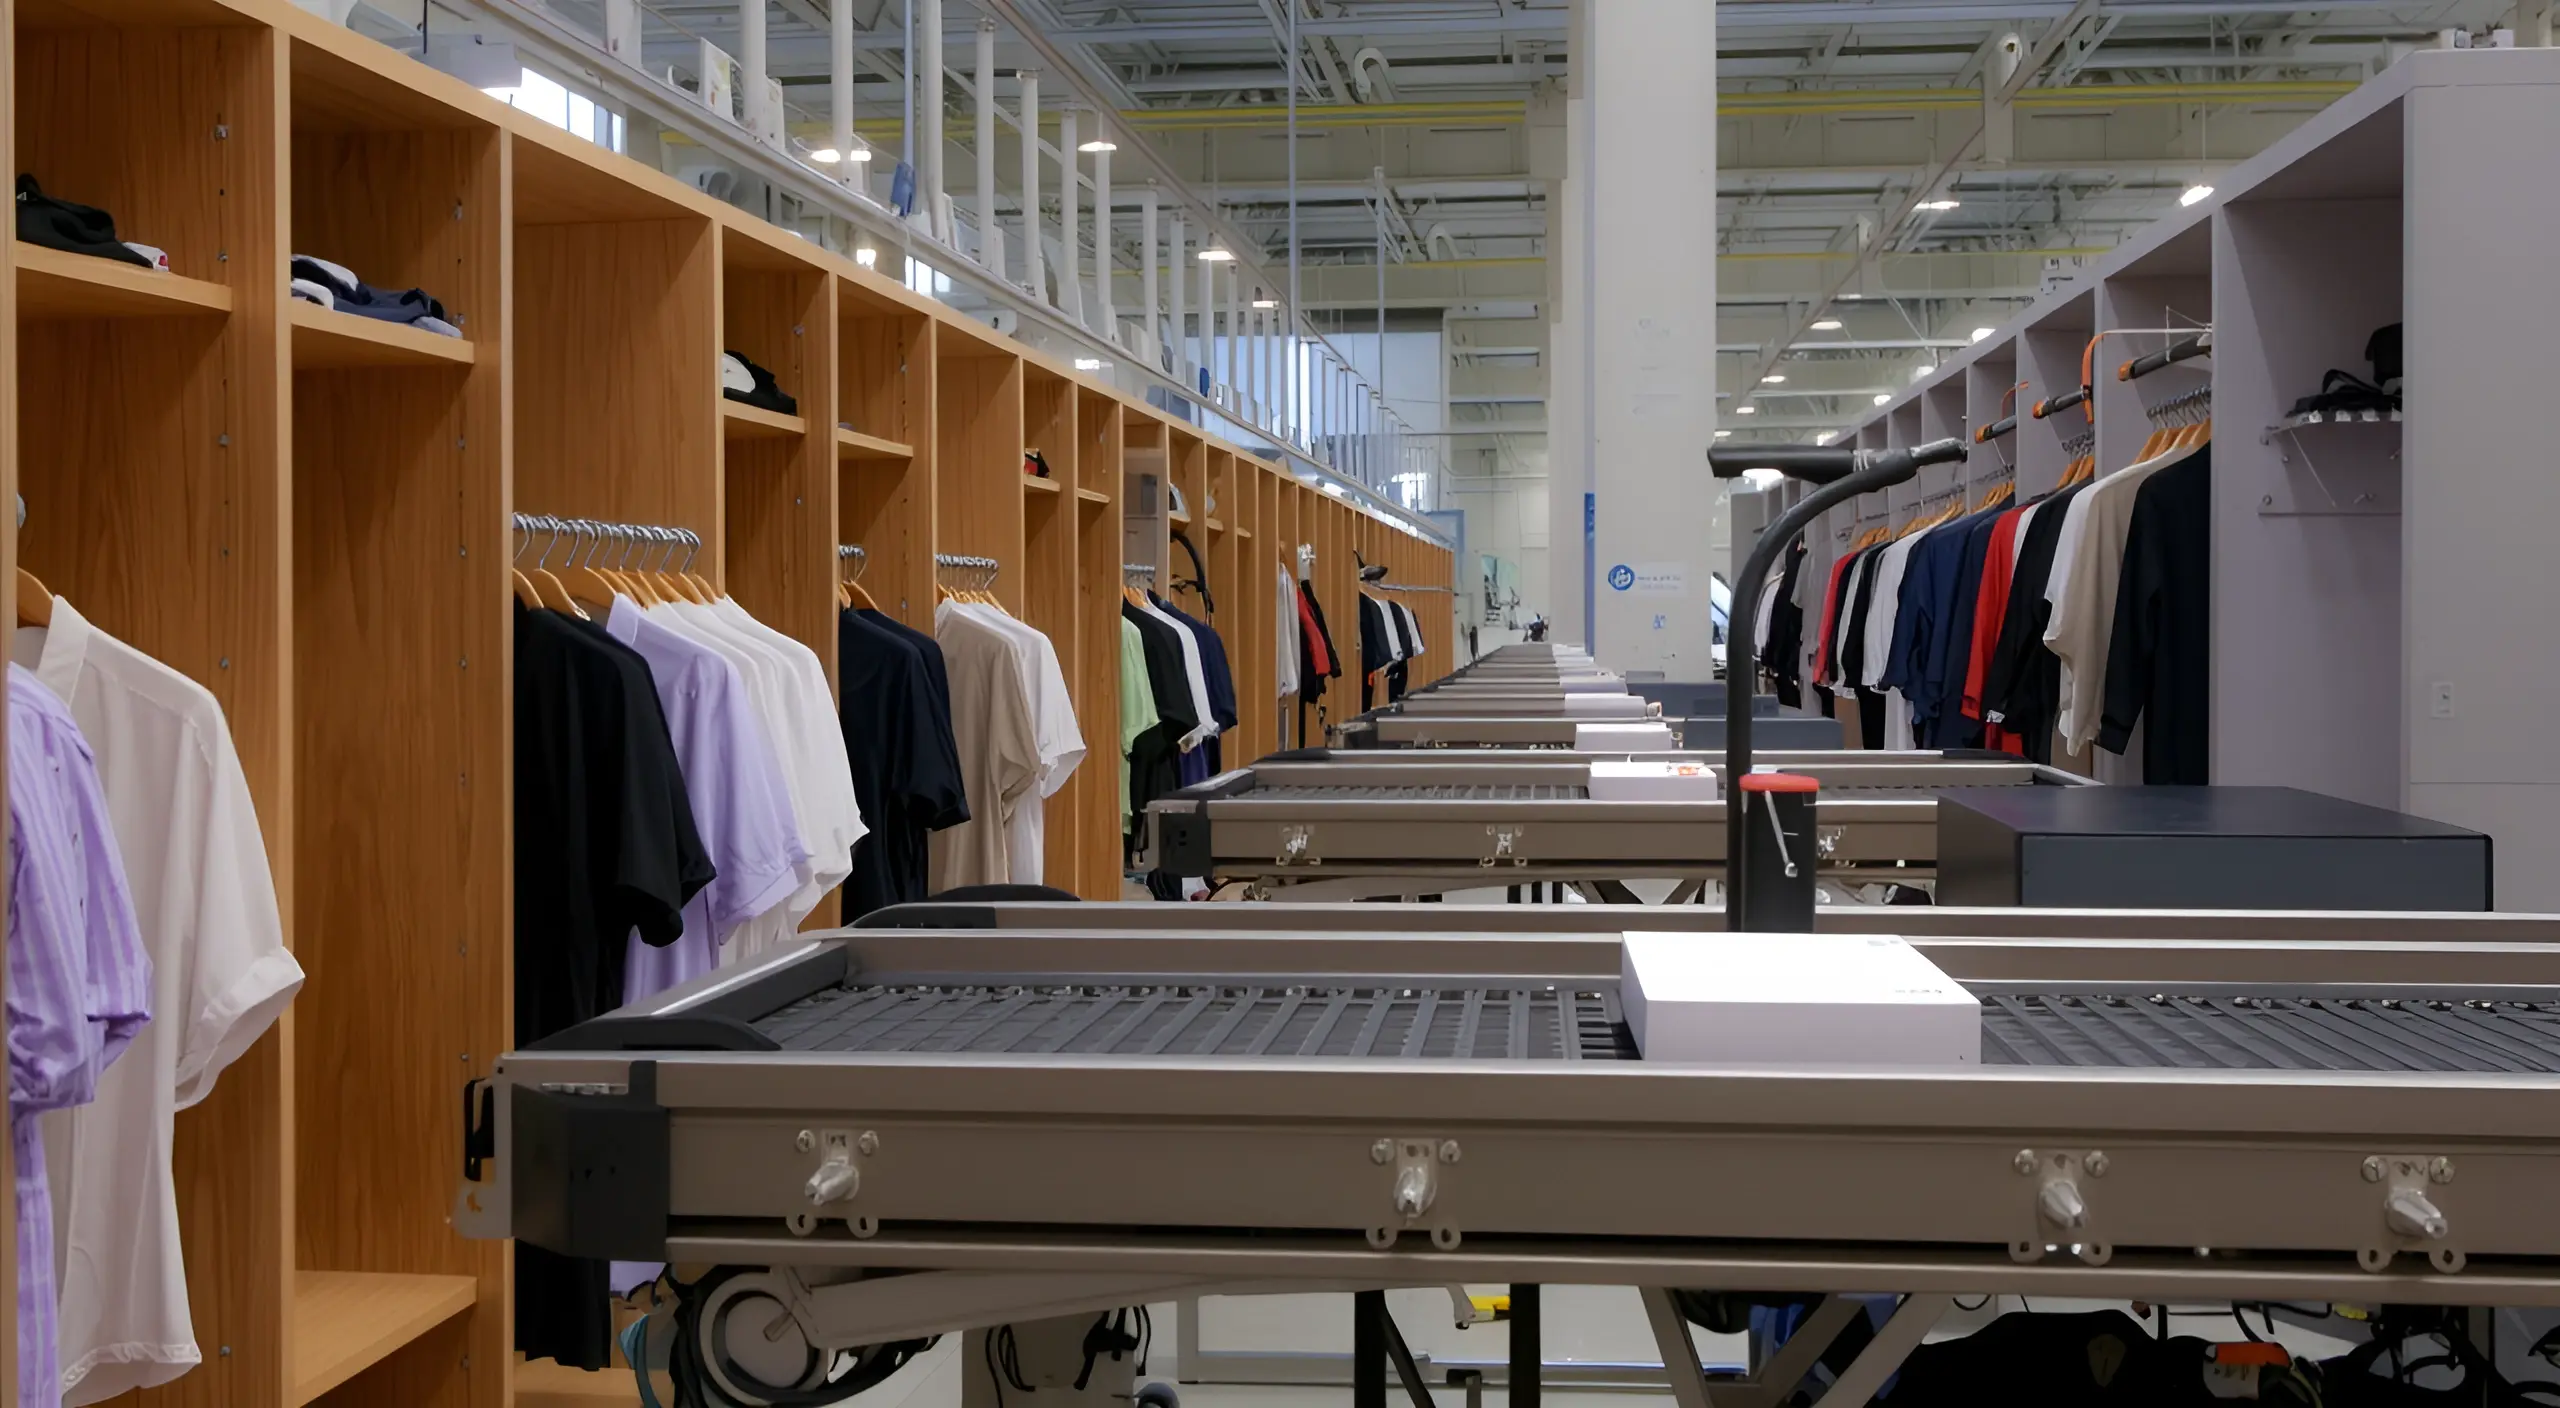
Гардеробные модули в составе автоматизированной линии выполняют функции хранения, выдачи одежды и подготовки к последующим операциям. Архитектура таких гардеробов основывается на модульности: секции для подвесной одежды, полочные зоны под аксессуары и зоны быстрого доступа к вещам. Последовательность загрузки налаживает работу системы так, чтобы подача предметов соответствовала ритму конвейеров и требованиям склада или закупочного процесса.
Особенность модульных гардеробов состоит в возможности быстрой адаптации к сменам ассортимента. Встраиваемые сенсорные и идентификационные элементы обеспечивают точность учета и контроля доступа к хранению. Разделение зон по типу хранения позволяет оптимизировать обработку, снизить задержки и упростить порядок сортировки, что особенно востребовано в линейных конфигурациях с несколькими потоками изделий.
Архитектура модульных гардеробов и последовательность загрузки
Модули гардероба проектируются как автономные блоки, которые можно добавить или перераспределить в зависимости от потребности линии. Устройство включает секции хранения, литые/сетчатые дверцы и зоны доступа для операторов. Последовательность загрузки выстраивается так, чтобы предметы попадали в нужную секцию в момент подачи конвейера и двигались далее по маршруту без задержки.
Для повышения скорости обработки применяют маркировку и систему идентификации. Данные о перемещении одежды передаются в центральный контроллер и синхронизируются с конвейером, что обеспечивает управляемую подачу и точную выдачу по требованию процесса.
Особенности хранения, сортировки и доступа к одежде
Хранение в гардеробной системе может использовать стеллажи, открытые полки и подвесные секции, рассчитанные на разную высоту и форму предметов. Сортировка выполняется на основе критериев, включая размер, сезонность или тип изделия. Доступ к хранению организован так, чтобы минимизировать перемещения операторов и ускорить выбор нужной единицы.
Интеграция, безопасность и эксплуатация
Интеграция конвейера и гардеробной системы с системами управления и учёта осуществляется через программируемые контроллеры и уровни надзора: PLC координирует движение и загрузку, SCADA обеспечивает мониторинг состояния линии, а MES/ERP внедряет планирование, учёт запасов и распределение задач.
Эксплуатация включает техническое обслуживание, регулярную диагностику и настройку параметров в соответствии с режимами нагрузки. Энергоэффективность достигается за счёт оптимизации скорости, регуляторов мощности и восстановления энергосбережения в периодах пониженной загрузки.
Интеграция с системами управления и учёта
Автоматизированная линия связывается с системами управления складом и производством через открытые интерфейсы обмена данными и стандартные протоколы обмена информацией. PLC контроллер регулирует параметры конвейера, обеспечивает синхронизацию с датчиками и позициями, а интеграция MES/ERP планирует и отслеживает весь цикл обработки.
Обслуживание, надежность и меры безопасности
Регламент обслуживания включает плановые проверки узлов, замену расходных элементов и калибровку приводов. Меры безопасности охватывают защитные ограждения, аварийные остановки, сигнализацию и датчики положения. Энергетическая безопасность требует контроля за нагревом приводной электроники и автоматического отключения при сбоев конфигурации.


